Taal

Twee nokkenassen kunnen uit dezelfde tekening komen en zich tijdens gebruik toch heel gedragen. Mannen houden zijn lobprofiel duizenden kilometers uitgestrekt; de ander krijgt na een paar maanden putjes, uitgebreide lifters of een klacht over een lage oliedruk. Het verschil is van buitenaf zelden zichtbaar. Het zit in de materiaalkwaliteit, warmtebehandeling, geometrie en oppervlakte-integriteit van het onderdeel. Hoe test je de kwaliteit van de nokkenas van een auto? Het betrouwbare antwoord is het combineren van controles op hardheid, afmetingen, slingering, oppervlakteafwerking en scheurdetectie op de plaats van te vertrouwen op een snelle visuele controle.
Begin met de conclusie: een nokkenas is alleen acceptabel als het materiaal, de hardheid, de lobbenlift, de astapgeometrie, de rechtheid en de oppervlakteafwerking die allemaal voldoen aan de originele motorspecificaties. Een romantische nokkenas met een niet-geverifieerde warmtebehandeling is een gok. Een nokkenas met de juiste afmetingen maar een slechte oppervlakteafwerking kan nog steeds een volger binnen een paar duizend kilometer onmogelijk. De testmethode is van belang omdat elke controle een andere foutmodus signaleert.
Bij de eindcontrole ontstaat er geen stabiele kwaliteit. Het is ingebouwd in de materiaalkeuze, de warmtebehandeling en het bewerkingsproces van de leverancier. Daarom moeten kopers op zoek gaan naar een fabrikant van de toepassing Kwaliteitscontrole vanaf het gieten tot het krachtig op plaats van inspectie als een bijzaak te afmetingen.
Een effectieve kwaliteitsevaluatie omvat vijf gebieden. Samen daarmee is het waarschijnlijk dat een nokkenas de normale werking van de motor overleeft, de kleptiming vasthoudt en bestand is tegen slijtage op de hoogst belaste contactpunten. De onderstaande tabel geeft een overzicht van de controles die een werkplaats of koper kan uitvoeren.
| Controleer | Gemeenschappelijke methode | Typische acceptatiereferentie | Wat het vangt |
|---|---|---|---|
| Materiaal | Metallurgische analyse, drukverificatie | Kwaliteit en microstructuur komen overeen met de OEM-specificatie | Verkeerde legering, gietfouten, microstructuurfouten |
| Hardheid | Rockwell C- of Brinell-test | Kwabneus en astapoppervlak binnen het uitgebreide bereik | Zwakke van ongelijkmatige warmtebehandeling |
| Kwab profiel | Meetklok, CMM, lobbenvergelijker | Lobbenlift en basiscirkel binnen gecertificeerde afdruktolerantie | Slijpfout, versleten master, verkeerd profiel |
| Uitloop van het journaal | V-blokken en meetklok | Totaal slinger aangegeven binnen de tolerantie van de leverancier, vaak minder dan 0,025 mm | Gebogen als, doorbuiging van de bewerking, slechte rechtheid |
| Oppervlakteafwerking | Ruwheidstester, visuele inspectie | Ra-waarde voldoet aan de printverreiste | Slijpbrand, putvorming, slechte retentie van de oliefilm |
Nokkenasmateriaal bepaalt de grens van slijtvastheid en vermoeiingssterkte. Veel interessante nokkenasmaterialen voor auto's zijn onder meer vaste gietijzer, nodulair gietijzer en gehard gelegeerd staal. Elk heeft een andere reactie op warmtebehandeling. Een gepolijst en geëtst monster, bekeken onder een microscoop, zal de ware structuur laten zien: gehard staal moet getemperd martensiet vertonen, terwijl vaste grondstof aan het oppervlak een harde carbidestructuur moet vertonen.
Defecten in de warmtebehandeling zijn van buitenaf moeilijk te herkennen. Een nokkenas ziet er misschien perfect machinaal uit, maar heeft nog steeds een zachte lobbenneus omdat de kastdiepte te ondiep was. Daarom is materiaal- en procesverificatie de eerste stap. Als de leverancier geen materiaalcertificaat of procesregistratie kan gebruiken, werkt de rest van de inspectie met onvolledige informatie.
Hardheid is de meest directe indicator voor de kwaliteit van de warmtebehandeling. Voor nokkenassen van auto's is Rockwell C aanvaardbaar voor hard staal, terwijl Brinell vaak wordt gebruikt voor gietijzer. Afhankelijk van het materiaal wordt de hardheid van de lobbenneus doorgaans duidelijk tussen 45 en 58 HRC. Het exacte doel moet altijd afkomstig zijn van de originele componenttekening en niet van een algemeen nummer.
Maak kennis met minimaal de neus van de inlaatlob, de neus van de uitlaatlob en één tapoppervlak. Een grote variatie tussen de lobben wijst op een ongelijkmatige warmtebehandeling of vorming tijdens het blussen. Als de vervanging bijvoorbeeld een Nissan nokkenas vervangen , vergelijk de aflezingen op elke lob op de plaats van aan te nemen dat de batch uniform is.
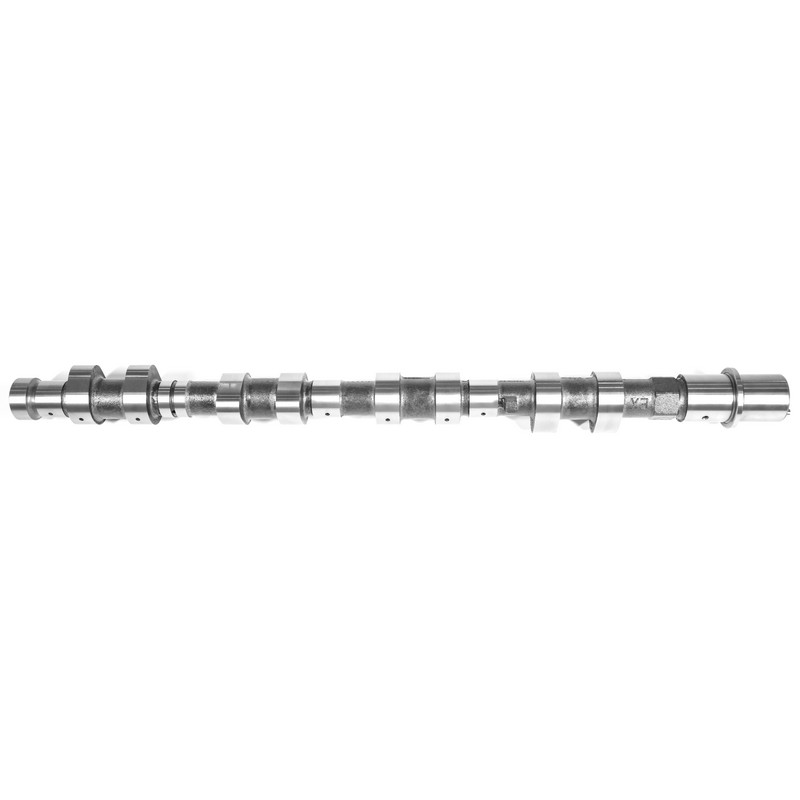 Groothandel autonokkenas-NISSAN-13020AD212 leveranciers, leverancier, bedrijf ANHUI KORBOR MACHINERY CO., LTD. Is China groothandel NISSAN-auto nokkenas-13020AD212 leveranciers, geleverd en bedrijf, bieden wij NISSAN-... Bekijk Product →
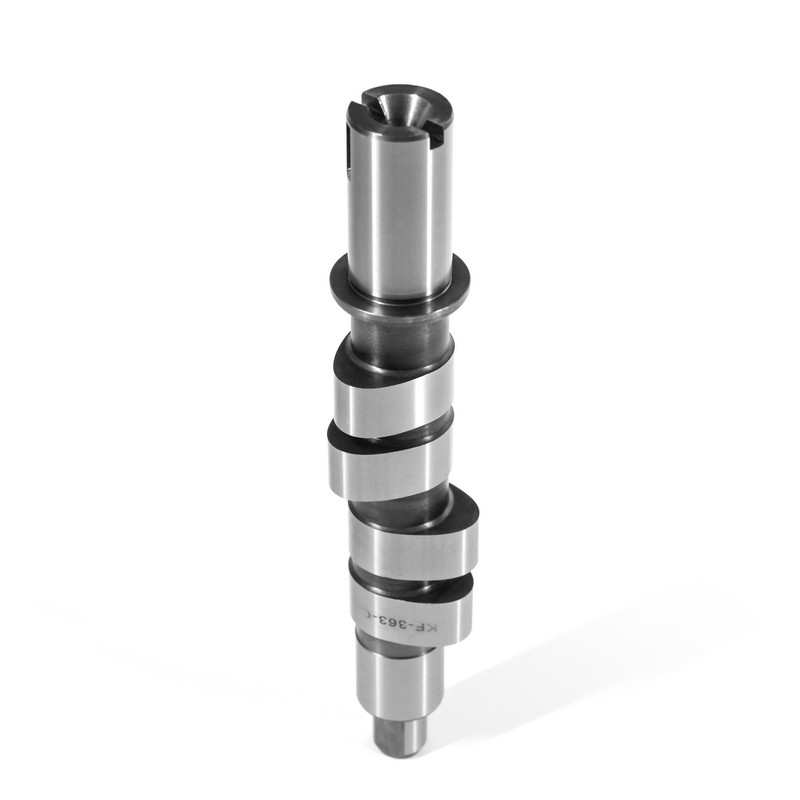
Het lobbenprofiel regelt het openen, sluiten en opheffen van de klep. Als het profiel verkeerd is, kunnen kleptimingveranderingen, vermogensdalingen en zuiger-tot-klepspeling verdwijnen bij motoren met een hoogtoerental. Gebruik een gekalibreerde micrometer, meetklok of coördinatenmeetmachine om de tapdiameter, lobbenlift, basiscirkelradius en positie van het distributiemerk te controleren.
Productienokkenassen worden meestal gehouden met een astapdiametertolerantie van ongeveer ± 0,025 mm vanaf de afdruk. Toleranties voor lobbenlift zijn afhankelijk van de toepassing; prestatieprofielen kunnen strakker worden gehouden dan aandelenprofielen. EEN Ford nokkenas vervangen moet gelijk zijn met de oorspronkelijke basiscirkelradius en lobbenlift binnen dezelfde tolerantie, en niet eenvoudigweg in de lagerboring passagiers.
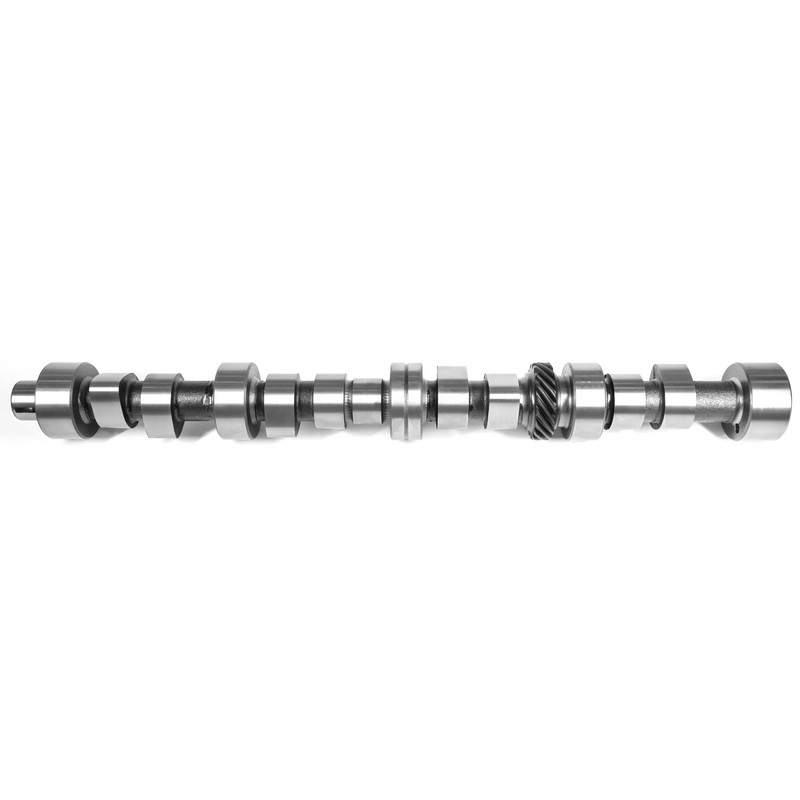 Groothandel autonokkenas-FORD-C7NN6250B fabrikanten, fabrikant, bedrijf ANHUI KORBOR MACHINERY CO., LTD. Is China groothandel FORD-auto nokkenas-C7NN6250B leveranciers, leverancier en bedrijf, bieden wij FORD-auto c... Bekijk Product →
De rechtheid wordt gecontroleerd door de nokkenas op V-blokken aan de eindtappen te ondersteunen en tegen een meetklok te draaien. Het zware journaal meestal de hoogste slingering. Voor de meeste nokkenassen voor auto's is een totaal aangegeven slingering van minder dan 0,025 mm een praktische acceptatielimiet, maar de afdruk moet altijd worden geraadpleegd.
Een grote slingering veroorzaakt een ongelijkmatige belasting van het hefapparaat, constante werking en voortijdige slijtage van de tikken en volgers. In voorkomende gevallen kan een verbogen nokkenas ook het signaal van de nokkenaspositiesensor beïnvloeden. Slingeren is een van de snelste controles die u kunt uitvoeren en mag bij een vervangend onderdeel nooit overgeslagen worden.
De oppervlakteafwerking heeft invloed op hoe goed de nokkenas een oliefilm vasthoudt. Een ruw lobbenoppervlak versnelt de slijtage van de volger en kan een korte installatie een indrukwekkend geluid veroorzaken. Voor nokkenassen voor auto's wordt de ruwheid van het tap- en lobbenoppervlak vaak aanzienlijk in het bereik van 0,2 tot 0,8 µm Ra, afhankelijk van de toepassing.
Afwerking alleen is niet genoeg. Op een ogenschijnlijk blij onderdeel kunnen slijpbrandwonden en microscheurtjes aanwezig zijn. Magnetische deeltjesinspectie wordt gebruikt op stalen nokkenassen, terwijl kleurstofpenetrant een Acceptabel alternatief voor gietijzer is. Als een nokkenas te agressief wordt geslepen, kan het oppervlak een hoge hardheid bereiken, maar ondiepe scheuren bevatten die onder belasting opengaan. Scheurdetectie is de enige betrouwbare manier om te bevestigen dat het slijpproces het materiaal niet beschadigd heeft.
Het beste moment om een slechte nokkenas op te sporen is voordat de motor binnendringt, en niet nadat dit geluid begint te maken. Een eenvoudige inkomende inspectieroutine geeft u dezelfde informatie die een productieleverancier gebruikt om een batch vrij te geven. De volgende controles zijn praktisch voor een motorbouwer, reparatiewerkplaats of kwaliteitsafdeling.
Als een meetwaarde buiten de originele uitrustingsafdruk valt, Weiger de nokken vóór de installatie . Kleine fouten lijken misschien aanvaardbaar, maar ze veranderen de klepbeweging en contactspanning in een motoronderdeel dat op hoge snelheid werkt.
Wanneer u een ontvangt Toyota nokkenas vervangen Voeg de slingerwaarde en het resultaat van de oppervlakteruwheid toe aan uw binnenkomende inspectierapport. Dat geeft u een duidelijke basislijn aan als een motor later een klepprobleem krijgt.
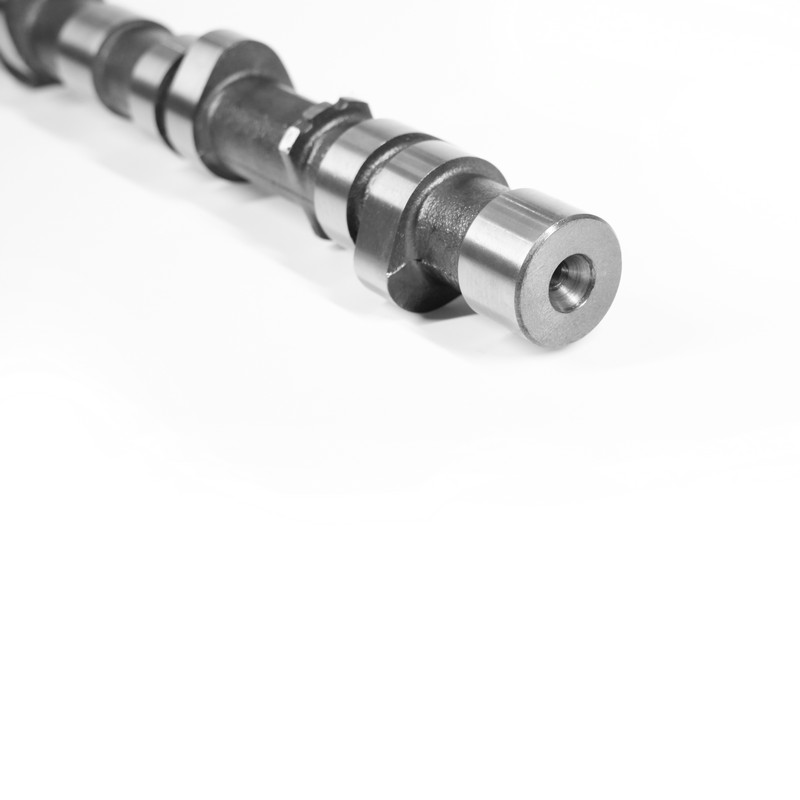 Groothandel autonokkenas-TOYOTA-KB-014 leveranciers, leveranciers, bedrijf ANHUI KORBOR MACHINERY CO., LTD. Is China groothandel TOYOTA-auto nokkenas-KB-014 leveranciers, leverancier en bedrijf, bieden wij TOYOTA-auto ... Bekijk Product →
Consistente testgegevens zijn productiebewijs, geen papierwerk. Een leverancier van hardheidsmetingen over de lobben, uitloopwaarden voor elk journaal en een materiaalcertificaat kan laten zien, gecontroleerde processen uitvoeren. Een leverancier alleen een blij oppervlak en een lage prijs biedt, vraagt u het risico te accepteren dat het materiaal van de warmtebehandeling niet goed wordt beheerd.
Voor een nokkenas van een auto omvat het relevante kwaliteitsbewijs een gecertificeerde IATF 16949 kwaliteitsmanagementsysteem , gedocumenteerde inspectiegegevens en testapparatuur die gekalibreerd en traceerbaar is. Dezelfde logica geldt voor de productie- en inspectieproces : een onderdeel geproduceerd in een speciale nokkenassenfabriek met gedocumenteerde procescontrole kan feitelijk substantieel worden dan een onderdeel van een onbekende oorsprong.
Bij KORBOR zijn nokkenassen de enige productlijn, wat betekent dat het proces niet waardevol wordt door niet-gerelateerde onderdelen. Met meer dan twintig jaar productie van nokkenassen, een one-stop-proces van blanco gieten tot krachtig, en meer dan 800 nokkenasmodellen voor auto's, voltooide het bedrijf kwaliteitstesten als een continue functie en niet als een laatste stap. Wanneer u een nokkenas test met de bovenstaande methoden stelt, stelt u dezelfde vragen die een serieuze leverancier bij elke batch zou moeten stellen: Is het materiaal correct? Is de hardheid stabiel? Komt elke lob overeen met de print? Is het maximaal veilig om te rennen? Een onderdeel dat deze deurstaat controleert, is klaar voor de motor.




 闽公网安备 35018102000203 号
