Taal

De verbrandingskwaliteit van een motor wordt vastgelegd voordat de zuiger het bovendien dode punt bereikt. De nokkenas bepalen wanneer de inlaat- en uitlaatkleppen openen, hoe ver ze omhoog gaan en hoe lang ze open blijven. Een lobbenprofielfout van slechts 0,01 mm op een enkele lob verstoort de lucht-brandstofvulling, verschuift de koppelcurve en verhoogt de uitlaattemperatuur. Daarom hebben motorfabrikanten precisienokkenassen nodig: het onderdeel bepaalt het plafond voor de verbrande efficiëntie, de benadering van de emissienormen en de duurzaamheid van de kleppen.
De nauwkeurige van klepgebeurtenissen is de grootste mechanische invloed op de verbrandingsefficiëntie, na het ontwerp van de verbrandingskamer zelf. Een inlaatklep die laat opengaat, laat minder lading toe; een uitlaatklep die laat sluit, trekt vers mengsel uit de cilinder; een ouderwetse lobbenflank verandert de snelheid van de klepzitting en destabiliseert hydraulische klepstoters. Elk van deze storingen begint als een verandering in de nokkenlobgeometrie.
Bij de motorkalibratie wordt uitgegaan van een vaste relatie tussen de krukashoek en de kleppositie. Wanneer de nokkenastiming zelfs maar 0,5 graden van de kaart afwijkt, verandert het lucht-brandstofmengsel, de restgasfractie en de klopmarge allemaal. De praktische gevolgen zijn meetbaar: het piekkoppel wijkt af van het veronderstelde motortoerental, de temperatuur van de uitlaatgassen stijgen en de NOx-uitstoot stijgen. Precisienokkenassen behouden deze relatie binnen het kalibratiebereik vanaf de eerste ontstekingscyclus tot het einde van de garantieperiode.
Precisienokkenassen worden uitgebreid in microns en hoekgraden, en niet in algemene claims over kwaliteit. Bij de inkomende inspectie van een motorfabrikant worden vijf parameters vastgelegd, en elke parameter heeft een direct mechanisch gevolg.
| Parameter | Productietolerantie | Gevolg van verandering |
| Vormfout in kwabprofiel | tot 0,010 mm | Veranderde klepversnelling, liftergeluid |
| Uitloop van de basiscirkel | tot 0,025 mm | Instabiliteit van de klepspeling bij hoog motortoerental |
| Diameter tijdschrift | tot 0,020 mm | Verzwakte stabiliteit van de oliefilm, met risico op slijtage |
| Afwijking van de nokkentiming | tot 0,5 graden | Koppelpiekverschuiving, hogere uitlaattemperatuur |
| Oppervlakteruwheid Ra | tot 0,40 micron | Snellere slijtage van de lobben, hogere wrijvingsverliezen |
Deze waarden zien er op zichzelf klein uit, maar zijn samengevat binnen een volledige kleppenlijn. Een basiscirkelafwijking van 0,025 mm verandert de effectieve kleplichthoogte bij hoge toerentallen, en een ruw lobbenoppervlak versnelt de slijtage die de oorspronkelijke geometrie uitwist. Voor goedkeuring van de productie moet de leverancier de beheersing van alle vijf de parameters aantonen via gemeten gegevens, en niet alleen via een enkel rapport over het eerste artikel.
Precisie is tijdelijk als het lobbenoppervlak van de bedrijfsbelasting niet kan overleven. Nokkenasmaterialen balanceren hardheid, taaiheid en maakbaarheid. Gekoeld gietijzer is geschikt voor compacte productiemotoren; nodulair gietijzer draagt hogere mechanische belastingen; gehard gelegeerd staal is geschikt voor werkcycli met hoge lift, hoog toerental en turbocompressor.
Het warmtebehandelingstraject bepaalt of de lob gedurende het volledige onderhoudsinterval zijn grondprofiel bestaat. KORBOR vooral hoogwaardige legeringen en verleden ontlaten, carboneren en afschrikken toe om de sterkte, hardheid en duurzameheid te verhogen. De onderstaande grafiek geeft een overzicht van de typische lobbenhardheidsbereiken die deze processen beïnvloeden.
Eén nauwkeurige nokkenas is een prestatie; duizenden identieke nokkenassen een vormen productiesysteem. Motorfabrikanten beoordelen leveranciers op statistische consistentie, niet op basis van een enkele inspectie van het eerste artikel. De leverancier moet bij elke batch de controle aangeven over de grondstoffen, de bewerking, de warmtebehandeling en de grondwatermetrologie.
Anhui KORBOR Machinery Co., Ltd. bestaat al 25 jaar uit nokkenassen en alleen nokkenassen. Het is IATF 16949:2016 kwaliteitssysteem verleden in elke fase een zero-defect productieconcept toe, en dat van het bedrijf jaarlijkse productiecapaciteit meer dan 2,3 miljoen nokkenassensets.
De productassortiment nokkenas voor auto's alleen al omvat meer dan 800 onderdeelnummers, terwijl de motorfiets nokkenas catalogus Verticaal meer dan 600 modellen toe. Motorfabrikanten vertrouwen steeds vaker op leveranciers die meerdere motorfamilies met dezelfde procesdiscipline kunnen bedienen.
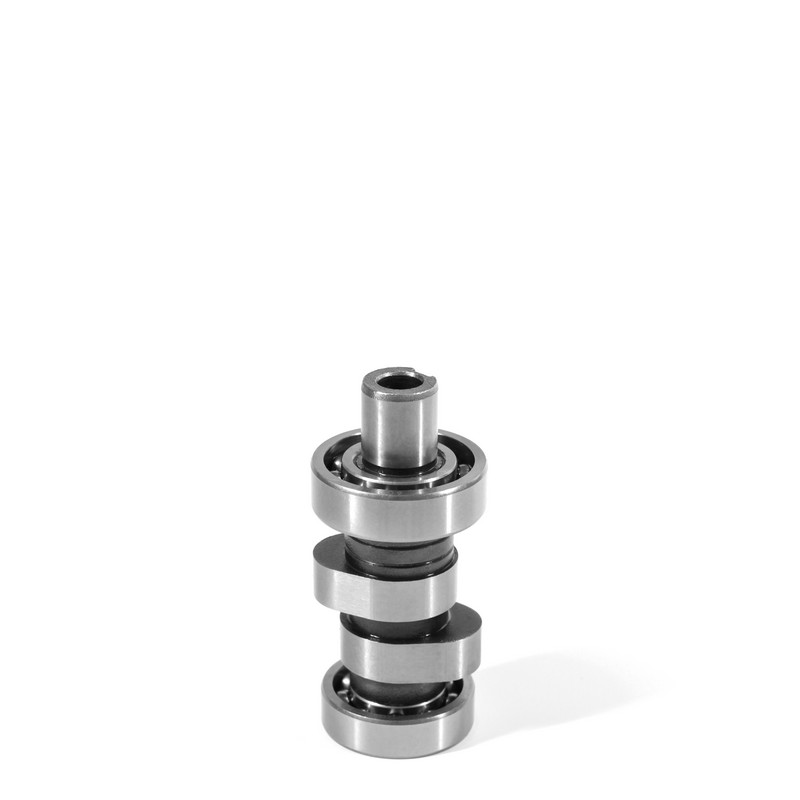 Aangepaste OEM / ODM motorfietsnokkenasfabrikanten, leveranciers Wij zijn China Custom OEM / ODM motorfietsnokkenasfabrikanten, leveranciers en fabrieken, ANHUI KORBOR bieden aangepaste motorfietsnokkenas en l ... Bekijk Product →
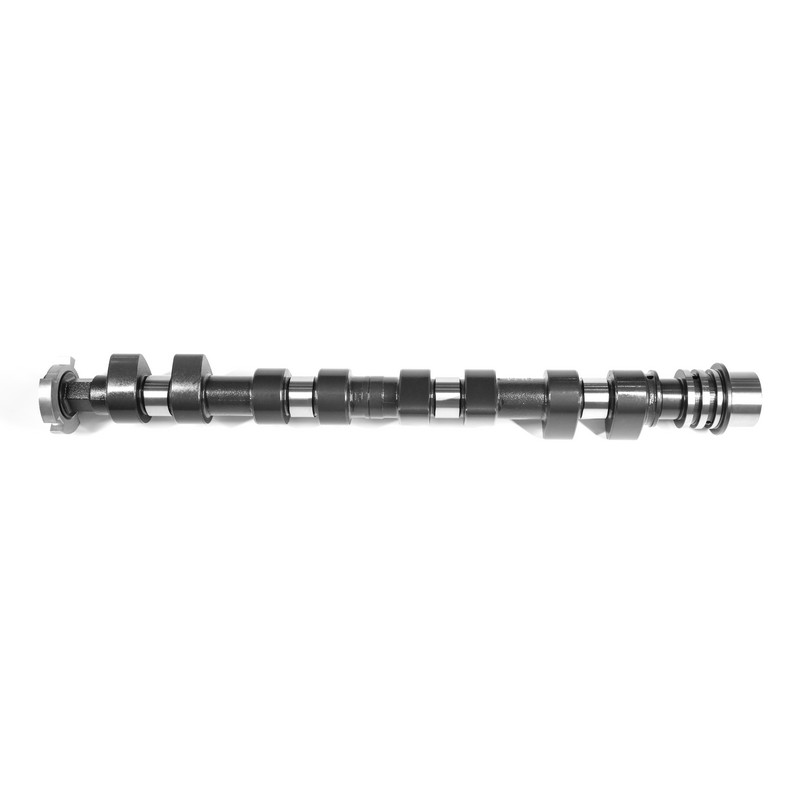 Aangepaste blanco auto-nokkenasfabrikanten, leveranciers Als China Custom Blank Automobile Nokkenasfabrikanten, leveranciers en fabrieken, biedt KORBOR OEM / ODM gekoelde gietijzeren nokkenas, nodulaire ... Bekijk Product →
Voordat een nokkenasbron wordt goedgekeurd, moeten motorfabrikanten vier gebieden verifiëren: metrologie, traceerbaarheid van materialen, procescontrole en traceerbaarheid van batches. De praktische checklist bestaat uit vijf items.
Eéndelige metrologie, materiaalcertificaat, één hardheidstest en een visuele beoordeling van het lobbenprofiel. Alleen geschikt voor ontwerpvalidatie.
Statistische procescontrole, hardheidscontroles op batchniveau, inspectie van de rondloop op elk onderdeel en volledige traceerbaarheid van smelten tot eindmalen. Dit is de vrijgavevoorwaarde voor motorleidingen.
Motorfabrikanten hebben precisienokkenassen nodig omdat de nauwkeurige van klepgebeurtenissen rechtstreeks de verbranding, emissies en duurzaamheid regelt. Een timingafwijking van slechts 0,5 graden verschuift de koppelcurve, en een lobbenprofielfout in het bereik van 0,010 mm verandert de klepversnelling en de stabiliteit van de lifter.
De vormfout van het lobbenprofiel, doorgaans beperkt tot 0,010 mm of strakker, is de meest kritische waarde op de tekening. Het stelt de klepversnelling, de zitsnelheid en het klepgeluid in. De slingering van de basiscirkel en de astapdiameter volgen nauwgezet omdat zij de stabiliteit van de oliefilm en de consistentie van de klepspeling bij hoge snelheden bepalen.
Warmtebehandeling verandert een aardlob in een hard oppervlak dat bestand is tegen slijtage. Een onregelmatige hardheid van kastdiepte veroorzaakte authentieke slijtage en de lob snel zijn oorspronkelijke profiel. Inductieharden, carboneren en nitreren zijn de gebruikelijke routes, gekozen op basis van de contactspanning en de werkcyclus van de doelmotor.
IATF 16949:2016 is de industriële basislijn voor de productie van nokkenassen in de auto-industrie. Het vereist statistische procescontrole, volledige traceerbaarheid van materialen en verbetering in de hele productieketen. Het kwaliteitssysteem van de leverancier moet net zo sterk worden gecontroleerd als zijn machinale capaciteit.




 闽公网安备 35018102000203 号
