Taal

Een nokkenas met een totaal aangegeven slingering van 0,04 mm in plaats van de limiet van 0,03 mm faalt niet op de montagebank. 40.000 km later mislukt het, als gevolg van versnelde slijtage van de lobben, een foutcode voor de timingcorrelatie en een comeback waar de reparatiewerkplaats voor betaalt.
Nokkenassourcing is het proces waarbij de lobbengeometrie, de afmetingen van de astap, de materiaalkwaliteit en de warmtebehandeling voor één motorfamilie worden gespecificeerd, waarna een leverancier wordt gekwalificeerd om deze waarden voor elke batch binnen een gedocumenteerde tolerantieband te reproduceren. Prijs en doorlooptijd worden pas relevant nadat deze waarden schriftelijk zijn vastgelegd.
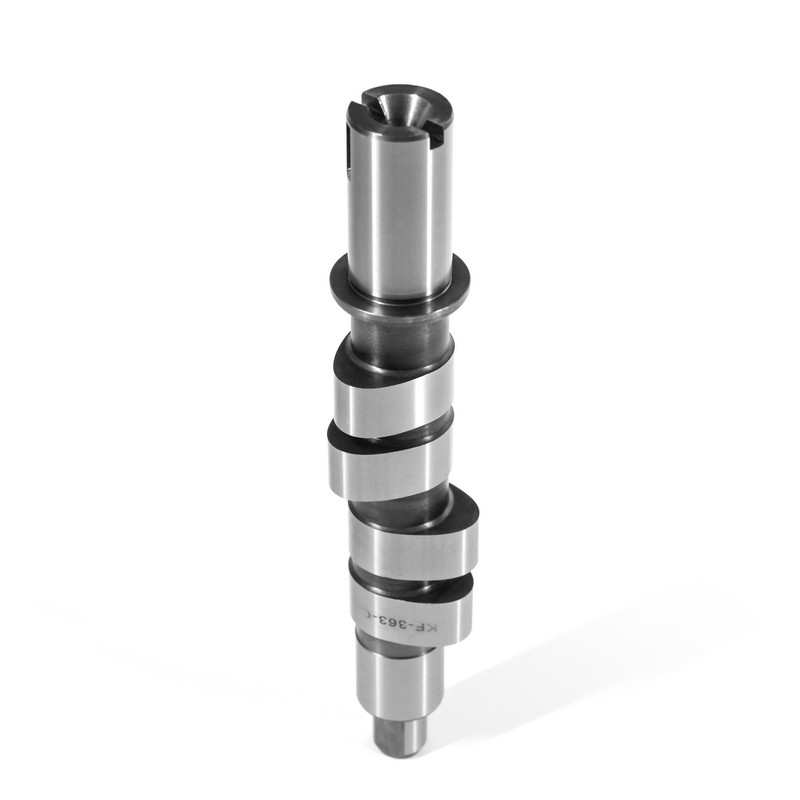
Een nokkenas is de roterende as in een viertaktmotor die de rotatie van de krukas via zijn lobben omzet in een getimede klepbeweging. Omdat elke klepgebeurtenis wordt bepaald door de stand van de lobben, verandert een afwijking van 0,05 mm bij de neus of een verandering van 1 graad in de hoek van de lobben de cilindervulling, het stationaire vacuüm en de uitlaatemissies, in plaats van de motor alleen maar luidruchtiger te maken.
Anhui KORBOR Machinery Co., Ltd. (KORBOR) produceert sinds 1999 nokkenassen en verscheept meer dan 2,3 miljoen nokkenassensets per jaar vanuit een fabriek van 22.000 vierkante meter in Susong, Anqing. De catalogus bevat meer dan 1.400 onderdeelnummers voor 800 auto- en 600 motorfietsmodellen, dus de onderstaande specificatievensters volgen dezelfde criteria die het technische team toepast op inkomende en uitgaande inspecties.
Zes van de acht waarden kunnen in minder dan tien minuten met handgereedschap worden gecontroleerd: lobbenlift, duur, lobbenscheidingshoek, basiscirkeldiameter, tapdiameter en asslingering. Hardheid en kastdiepte maken de set compleet en vereisen een hardheidsmeter in plaats van een micrometer.
Al deze waarden horen thuis op de tekening. Een leverancier die "hetzelfde als OEM" ontvangt, levert een nokkenas die past, en een nokkenas die past is niet hetzelfde als een nokkenas die na 100.000 km thermische cycli nog steeds zijn geometrie behoudt.
| Parameter | Typische acceptatieband | Waarom het ertoe doet | Verificatiehulpmiddel |
|---|---|---|---|
| Kwab lift | Nominaal plus of min 0,05 mm | Stelt de klephoogte, de luchtstroom en de koppelcurve in | Nokkenmicrometer op de lobbenneus |
| Duur bij 0,050 in lift | Nominaal plus of min 2 graden | Stelt de vermogensband, het stationair vacuüm en de emissies in | Gradenwiel met meetklok |
| Lobbenscheidingshoek | Nominaal plus of min 1 graad | Regelt klepoverlapping en cilinderdruk | Cam profiler of timing armatuur |
| Diameter basiscirkel | Nominaal plus of min 0,02 mm | Stelt de klepspeling en de voorspanning van de hydraulische klepstoter in | Micrometer over de basiscirkel |
| Diameter tijdschrift | 0,005 tot 0,025 mm loopspeling | Houdt de oliedruk vast en voorkomt vastlopen | Boringmaat tegen het lagerhuis |
| Uitloop van de as | 0,03 mm maximum total indicated runout | Beschermt de nauwkeurigheid van de timing en de levensduur van de lagers | V-blokken met meetklok |
| Hardheid van het oppervlak van de lob | 45 tot 62 HRC, afhankelijk van het materiaal | Bestand tegen putjes in de neus en lobslijtage | Rockwell C, drie punten per batch |
| Kastdiepte op gecarbureerde onderdelen | 0,5 tot 1,5 mm | Balanceert slijtvastheid tegen kerntaaiheid | Microhardheidstraject op een gesneden monster |
Run-out is de waarde die het vaakst achterblijft bij een inkooporder, en het is de snelste afwijzing die kan worden afgehandeld: twee V-blokken en een meetklok beantwoorden de vraag in minder dan twee minuten.
Gekoeld gietijzer bedekt motoren van personenauto's met een gemiddelde lift, nodulair gietijzer voegt de buigsterkte toe die nodig is voor langere assen, en gecarbureerd gesmeed staal zoals AISI 8620 wordt standaard boven een kleplift van 12 mm. De materiaalkwaliteit volgt daarom de kleplift en veerbelasting, en niet de voertuigprijs.
Gegoten kernen: gekoeld en nodulair ijzer
Stalen kernen: gesmeed en geassembleerd
De catalogusvraag volgt op de materiële vraag. Dankzij een assortiment georganiseerd op voertuigfamilie en onderdeelnummer kan een koper de montage bevestigen zonder te verwijzen naar drie afzonderlijke klepbedieningshandleidingen.
 Nokkenassen voor auto's, gerangschikt op voertuigmerk en onderdeelnummer Blader door nokkenassen voor auto's, gerangschikt op voertuigmerk en OEM/referentienummer, zodat kopers de montage in een breed scala aan motorfamilies kunnen bevestigen. Bekijk Product →
De hardheid wordt geverifieerd bij de lobbenneus, niet bij het journaal: een Rockwell C-test op drie punten per batch, tegen een 45 tot 62 HRC-venster, vangt een ondergeharde partij op voordat deze een motor bereikt. Tijdschriftlezingen zijn niet representatief, omdat tijdschriften opzettelijk zachter zijn dan het kwabvlak.
Gecarbureerde nokkenassen doorlopen een vaste volgorde: normaliseren, ruw bewerken, carbureren, blussen, tempereren tussen 150 en 200 graden Celsius en vervolgens het slijpen voltooien. De tempertemperatuur is het controlepunt dat het gemakkelijkst te verliezen is, omdat een oven met een temperatuur van 30 graden de oppervlaktehardheid onder het raam verlaagt zonder ook maar één dimensie te veranderen.
Nitreren is het alternatief waarbij de vervorming laag moet blijven. Een genitreerde laag van 0,15 tot 0,4 mm bij 55 tot 60 HRC is dunner dan een gecarbureerde behuizing, maar er volgt geen afschrikking, waardoor de as recht blijft en minder hoeft te worden rechtgetrokken na een warmtebehandeling.
Oppervlaktehardheidsvenster door nokkenasmateriaal, HRC
Staven tonen de bovengrens van het gespecificeerde hardheidsvenster voor elk kernmateriaal.
Volgens IATF 16949:2016 moet een nokkenasleverancier voor elke zending beschikken over een controleplan, een PPAP-bestand en de traceerbaarheid van de warmtepartij. Deze drie documenten zorgen ervoor dat een jaarlijkse productie van meerdere miljoenen eenheden terug te voeren is op een enkele ovenlading.
Vraag het volgende aan voordat de eerste productieorder wordt vrijgegeven:
Dezelfde eisen gelden binnen het bedrijf raamwerk voor kwaliteitscontrole , die IATF 16949:2016 volgt en zich uitstrekt tot leveranciersaudits op basis van milieu- en arbeidsnormen, zodat een koper een gecontroleerde keten erft in plaats van één enkel certificaat.
800 auto-onderdeelnummers en 600 motorfietsonderdeelnummers dekken de meeste Europese, Aziatische en Noord-Amerikaanse reparatievraag, maar de motorcode, en niet het voertuigmodel, is het veld dat beslist of een nokkenas past.
Europese dekking is de duidelijkste test van die regel. Eén motorcode kan voorkomen onder drie modelnamen en twee gietstukken van de cilinderkop, dus een catalogusvermelding moet op de motor worden afgestemd in plaats van op de badge; de Dekking van de Europese automarkt is precies op die basis georganiseerd.
Noord-Amerikaanse en Aziatische toepassingen volgen dezelfde logica, waarbij elk onderdeelnummer is gekoppeld aan een specifieke motorfamilie in plaats van aan een naamplaatje.
 XS6E6250BB FORD nokkenasmodelspecifiek catalogusitem Bekijk deze modelspecifieke FORD-nokkenaslijst, geïdentificeerd door onderdeelnummer XS6E6250BB, voor vragen over groothandels- en OEM-benodigdheden. Bekijk Product →
De dekking voor motorfietsen loopt op tot 600 nummers, geconcentreerd in eencilinder- en parallel-twin-motoren die worden gebruikt op de Aziatische, Indiase en Zuid-Amerikaanse markten, waar slijtage van de kleppen de meest voorkomende reden is dat een nokkenas überhaupt wordt vervangen.
 HONDA motorfietsnokkenassen voor OEM-vervanging en prestaties Blader door 52 HONDA-nokkenasonderdeelnummers voor motorfietsen voor CB-, CG-, GL-, CBR- en XR/CRF-modellen, met OEM-vervangings- en prestatieprofielen plus aangepaste opties. Bekijk Product →
Zeven stappen scheiden een leverancier die een passende nokkenas verzendt van een leverancier die een nokkenas verzendt die nog steeds binnen de tolerantie op de twintigste container meet, en de volgorde is belangrijker dan het papierwerkvolume.
Kwablift en basiscirkeldiameter. Een fout van 0,05 mm in de lobbenlift verplaatst de kleplift met 0,05 mm bij de klep, en een basiscirkel die 0,02 mm ondermaats is, verandert de voorspanning van de hydraulische lifter voldoende om het geluid en het oppompen van de lifter bij hoge toerentallen te beïnvloeden.
Standaard gegoten kernen voor standaardvervanging met een kleplifthoogte van minder dan 12 mm en stalen kernen voor toepassingen met hoge lift of rolvolger. Gekoeld gietijzer met een temperatuur van 45 tot 55 HRC is geschikt voor motoren met platte klepstoters; gecarbureerde AISI 8620 bij 58 tot 62 HRC kan de belastingen daarboven aan.
Drie controles dekken het grootste deel van het risico: slingering op V-blokken tegen een limiet van 0,03 mm, basiscirkel- en tapdiameters met een micrometer, en een draagbare Rockwell C-aflezing op drie punten op de kwabneus tegen het 45 tot 62 HRC-venster. Vraag het heat-lot-certificaat aan om de meetwaarden te bevestigen.
Een PPAP-niveau 3-bestand, een controleplan, EN 10204 3.1-materiaalcertificaten, gegevens over de hardheid en de kastdiepte, en traceerbaarheid van de warmtepartij die elke schacht koppelt aan een ovenlading. IATF 16949:2016 vereist dat deze gegevens worden bewaard en op verzoek worden geproduceerd, waardoor een claim een meetbare meting wordt.
Het inkopen van nokkenassen is een meetoefening voordat het een aankoopoefening wordt. Vergrendel de acht waarden, match het materiaal dat moet worden gehesen, controleer de hardheid bij de kwabneus en prijsonderhandelingen worden het gemakkelijke gedeelte.




 闽公网安备 35018102000203 号
