Taal

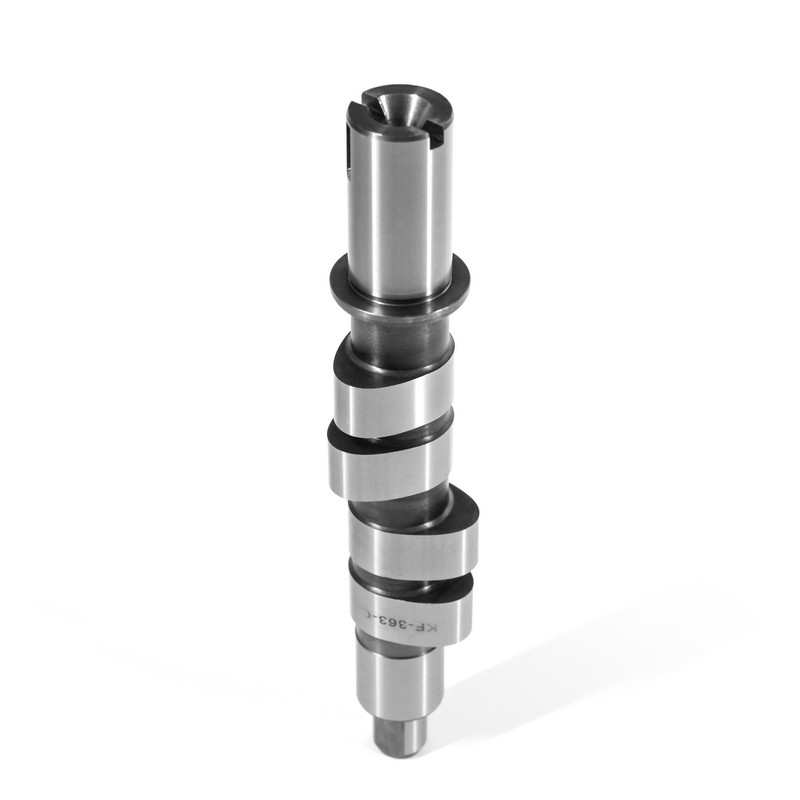
Een nokkenas is het mechanische timingbrein van een verbrandingsmotor. Eén nauwkeurig bewerkte as met eivormige lobben bepaalt precies wanneer elke inlaat- en uitlaatklep opent en sluit, en die beslissing gebeurt in milliseconden. Bij 6.000 tpm gaat elke klep 50 keer per seconde open; een fout van twee graden in de lobbenfasering vermindert het piekvermogen met ongeveer 5-8 procent, terwijl het brandstofverbruik toeneemt. De keuze van het materiaal van de nokkenas, het lobbenprofiel en de productietolerantie kunnen het verschil zijn tussen een motor die 320.000 kilometer stil draait en een motor die het begeeft bij 30.000 kilometer.
De nokkenas zet de rotatie van de krukas om in een mechanisch getimede kleplift, die de luchtstroom regelt die elke cilinder binnenkomt en verlaat. De krukas drijft de nokkenas aan via een distributieketting, riem of tandwiel dat op precies de helft van de krukassnelheid is ingesteld. Voor elke twee omwentelingen van de krukas voltooit de nokkenas er één, zodat de inlaat-, compressie-, kracht- en uitlaatslagen altijd in lijn zijn met de juiste klepposities. Als die synchronisatie verloren gaat, verliest de motor compressie, loopt hij terug via de inlaat of loopt hij mis via de uitlaat, afhankelijk van welke klepgebeurtenis bewoog.
Kerndefinitie
Een nokkenas is een roterende as met zorgvuldig geslepen lobben die de motorkleppen in fase met de zuigerbeweging bedienen, waardoor zowel de kleplichthoogte als de kleptiming voor elke cilinder van de motor worden bepaald.
Elke lob is een nauwkeurig gevormd excentriek. Op de basiscirkel houdt de klepveer de klep gesloten; terwijl de hoge flank van de lob in contact draait, duwt hij de klep open. De vorm van dat excentriek bepaalt het ademhalingsgedrag van de motor bij elk toerental. Stationair draaien bij 800 tpm vereist een bescheiden lift en een vroege sluiting van de inlaat; dezelfde motor bij 6.500 tpm heeft meer lift en een langere levensduur nodig, zodat de cilinder zich met een hoge luchtstroomsnelheid kan vullen. Een lobbenprofiel dat voor beide omstandigheden verkeerd is, produceert een slecht stationair, vlak vermogen of beide.
Klephoogte, duur en lobbenscheidingshoek zijn de drie getallen die de vermogenscurve, de stationairkwaliteit en de koppelafgifte van een motor bepalen. De lift bepaalt hoe ver de klep opengaat, de duur bepaalt hoe lang deze open blijft in graden van de krukas, en de lobbenscheidingshoek positioneert de inlaat- en uitlaatlobben ten opzichte van elkaar.
Kleplift regelt de grootte van de opening die de poort biedt aan de binnenkomende lading. Een nok met hoge lift levert meer lucht, maar verhoogt ook de vraag naar de klepveer: de veerkracht neemt ruwweg toe met het kwadraat van de lifttoename, dus een nok met 0,050 meer lift heeft aanzienlijk stijvere veren nodig, anders zweeft de kleppentrein bij hoge toerentallen.
De duur bepaalt waar de vermogenspiek landt. Een inlaatduur van 220 graden zorgt ervoor dat het stationair draaien soepel verloopt en een sterk koppel bij lage toerentallen opbouwt; een duur van 260 graden verschuift de vermogensband naar boven en verzacht het stationaire toerental. De lobbenscheidingshoek stelt het overlapvenster in op het bovenste dode punt van de uitlaatslag, wanneer beide kleppen open zijn. Een bredere LSA rond 114-116 graden stabiliseert het inactieve vacuüm; een smallere LSA rond de 106-108 graden verscherpt de gasrespons en de trekkracht aan de bovenkant, maar vereist meer kalibratie van het motormanagement.
OEM-nokkenastiming is een specificatie, geen suggestie. De lobbenpositietoleranties op productiemotoren vallen doorgaans binnen 1-2 graden; het overschrijden van dat venster vermindert het vermogen meetbaar, verhoogt de uitstoot en veroorzaakt klachten over de rijeigenschappen in het veld.
Gekoeld gietijzer is het werkpaardmateriaal voor productienokkenassen; nodulair gietijzer domineert het vrachtwagen- en dieselgebruik, en gesmeed staal is gereserveerd voor de hoogste klepbelastingen. Elke materiaalfamilie heeft een duidelijk evenwicht tussen kosten, hardheid en vermoeiingssterkte, en elk wordt tijdens de productie anders verwerkt.
| Materiaal | Oppervlaktehardheid | Slijtvastheid | Kosten per eenheid | Typische toepassingen |
| Gekoeld gietijzer | 50-55 HRC | Zeer goed | Laag | Straatauto, motorfiets |
| Nodulair gietijzer | 44-52 HRC | Goed | Matig | Vrachtwagen, diesel |
| Gesmeed staal | 55-60 HRC | Uitstekend | Hoog | Prestaties, verbeterd |
Oppervlaktehardheid vertelt slechts een deel van het verhaal; de diepte van de geharde laag en de hardheidsgradiënt in de kern bepalen of een lob herhaald contact met hoge contactdruk overleeft. De contactdrukken tussen lob en lifter in duwstangtreinen kunnen hoger zijn dan 700 MPa. Daarom vertrouwen fabrikanten op gekoeld gietijzer met carbiderijke oppervlakken of inductiegehard staal. Wanneer een nokkenasproducent een warmtebehandeling overslaat, inkort of ongelijkmatig toepast (ontlaten, carboneren of blussen) kan het onderdeel er na installatie correct uitzien en toch vroegtijdig defect raken doordat de lobben afbrokkelen. Bij warmtebehandeling wordt een groot deel van de nokkenaskwaliteit daadwerkelijk vervaardigd.
De afstand tussen de nokkenas en de kleppen bepaalt de lay-out van de kleppentrein, en elke lay-out handelt op een andere manier over de kosten, de verpakking en het toerental. Een kopklepmotor (OHV) houdt één nokkenas in het motorblok; Bij ontwerpen met bovenliggende nokken worden een of twee nokkenassen in de cilinderkop geplaatst.
Eén nokkenas in het blok werkt via lifters, stoterstangen en tuimelaars. De lay-out is compact en goedkoop, met een sterk koppel bij lage toerentallen, maar de massa van de duwstang beperkt de gecontroleerde klepwerking boven ongeveer 6.000-6.500 tpm.
Twee nokkenassen per cilinderkop bedienen de kleppen rechtstreeks. De massa van de kleppentrein is minimaal, wat de hoogste veilige motortoerentallen mogelijk maakt en variabele kleptiming eenvoudig maakt. Meer onderdelen, hogere productiekosten, nauwere taptoleranties.
SOHC zit tussen de twee in: een enkele nokkenas per kop die rechtstreeks of via korte tuimelaars op de kleppen inwerkt. Het is minder complex dan DOHC en zorgt voor een goede luchtstroom, maar de variabele timing is beperkt tot het faseren van de ene nok. In de praktijk stellen DOHC-koppen de grootste eisen aan de precisie van de nokkenas, omdat de as met het motortoerental draait in lange, smalle lagertappen.
De vervangingsbeslissing begint altijd met het afstemmen van de OE-lobgeometrie op het kopgietstuk. KORBOR omvat meer dan 800 nokkenasmodellen voor auto's en 600 motorfietsen, dus de productbasis voor deze beslissing is breed. Kopers kunnen rechtstreeks zoeken via de catalogus met nokkenas voor auto's en de motorfiets nokkenas catalogus , voor OHV-, SOHC- en DOHC-varianten in grote motorfamilies.
 Aangepaste OEM / ODM motorfietsnokkenasfabrikanten, leveranciers Wij zijn China Custom OEM / ODM motorfietsnokkenasfabrikanten, leveranciers en fabrieken, ANHUI KORBOR bieden aangepaste motorfietsnokkenas en l ... Bekijk Product →
 Aangepaste blanco auto-nokkenasfabrikanten, leveranciers Als China Custom Blank Automobile Nokkenasfabrikanten, leveranciers en fabrieken, biedt KORBOR OEM / ODM gekoelde gietijzeren nokkenas, nodulaire ... Bekijk Product →
De lobbenlifttolerantie, de slingering van de astap en de verharde diepte zijn de drie metingen die een nokkenas die 320.000 kilometer stil draait, scheiden van een nokkenas die voortijdig kapot gaat. De nokkenaslobbenlift bij productie wordt normaal gesproken binnen 0,025 mm (0,001 inch) van de tekening gehouden; De slingering van de astappen wordt doorgaans onder de 0,02 mm geregeld. Een slechte slingering verschuift de kleptiming van lob naar lob, wat zich manifesteert als ruw stationair draaien voordat het een harde storing wordt. De basiscirkel moet ook perfect concentrisch zijn met de as van het dagboek; een niet-gecentreerde basiscirkel verandert de statische klepspeling op elke cilinder en creëert de klassieke klacht van één luidruchtige cilinder.
Het kwaliteitssysteem van KORBOR volgt IATF 16949:2016 met een zero-defect-filosofie die in elke productiefase wordt toegepast. Het bedrijf exploiteert een fabriek van 22.000 vierkante meter, verzendt meer dan 2,3 miljoen nokkenassen per jaar en beheert de volledige productieketen, van blanco gieten tot warmtebehandeling en naslijpen.
Consistentie tussen batches is het praktische voordeel dat het belangrijkst is voor motorbouwers en aftermarket-distributeurs. Een vervangende nokkenas moet de originele slijpspecificatie exact reproduceren; als de straal van de lobbenflank varieert, als de basiscirkel niet rond is of als de verhardingsdiepte afwijkt, zal de motor niet de ontworpen kleptiming vasthouden. Een toegewijde nokkenassenfabrikant die zich sinds de oprichting in 1999 op dit ene onderdeel heeft geconcentreerd – KORBOR werd opgericht als een bedrijf dat uitsluitend nokkenassen bedient – is anders gepositioneerd dan een algemene machinewerkplaats. Het is bedrijfsgeschiedenis en productieachtergrond leg uit waarom het technische team nokkenassen als een specialiteit beschouwt en niet als een bijproduct.
Voor technische inkopers die een potentiële leverancier beoordelen, is de documentatie die er toe doet eenvoudig: meetrapporten van het lobbenprofiel, gegevens over de hardheidsverificatie, gegevens over rondlooptests en een traceerbaar proces van het gieten tot de eindinspectie. Elke serieuze nokkenasfabrikant zou deze documenten moeten kunnen overleggen. Leveranciers die ook het gietwerk in eigen beheer beheren een gedocumenteerd kwaliteitsmanagementsysteem , hebben de neiging om van partij tot partij dezelfde geometrie en hardheid te leveren, wat de vermogenscurve van een motor tijdens een productierun stabiel houdt.
De zes klassieke tekenen van een defecte nokkenas zijn tikkende kleppen, ruw stationair draaien, zwak koppel bij lage toerentallen, laag brandstofverbruik, foutieve ladingen en metaaldeeltjes in de olie. Geen van deze symptomen is uniek voor de nokkenas, dus de diagnose moet beginnen met lobbeninspectie in plaats van automatische vervanging van onderdelen.
Controle vóór installatie
Rechtheidsinspectie is de nuttigste controle voorafgaand aan de installatie. Een nokkenas die 0,05 mm is verbogen, scoort in zijn astappen en kan na verloop van tijd de cilinderkopbevestigingen vermoeien. Controle van de as rotatierechtheid op v-blokarmaturen vóór de installatie voorkomt een groot deel van de voortijdige uitval van de kleppentrein.
Naslijpen is mogelijk als de kern recht blijft en er voldoende uitgehard materiaal onder het lobbenoppervlak overleeft. Prestatiemotorbouwers herslijpen routinematig in die situatie. Voor een standaard vervanging is een nieuwe nokkenas de veiligere keuze, omdat slijpen een deel van de verharde laag verwijdert en de slijtvastheid op de lange termijn verlaagt.
Bij een goed gesmeerde motor met originele klepveren en een intacte distributieketting gaat een gekoelde gietijzeren nokkenas normaal gesproken tussen de 240.000 en 400.000 kilometer mee. Vroegtijdig falen vóór 160.000 kilometer wordt bijna altijd veroorzaakt door onvoldoende inloopsmering, een ingestorte lifter of vervuilde olie en niet door het materiaal zelf.
De drie belangrijkste oorzaken zijn slechte smering bij het opstarten, overmatige klepveerdruk en vervuilde olie. Harde deeltjes die vastzitten tussen de lob en het lifter werken als lepmiddel en slijpen het verharde oppervlak weg. Dit is de reden waarom de staat van het oliefilter een van de eerste items is die worden gecontroleerd bij elk onderzoek naar defecten aan de nokkenas.
De krukas zet de verbrandingsdruk om in een roterend koppel en drijft de nokkenas aan via een distributieketting of tandwielset. De nokkenas regelt alleen de klepgebeurtenissen en heeft geen verbrandingsbelasting. Een verbogen krukas veroorzaakt trillingen en een lage oliedruk, terwijl een versleten nokkenas de luchtstroom en kleptiming verandert; de twee falen met zeer verschillende symptoomreeksen.




 闽公网安备 35018102000203 号
