Taal

Drie nokkenasleveranciers leverden monsters aan een gigantische motorenremanufactuur. Leverancier A heeft de Rockwell-hardheid op alle 12 proefstukken doorstaan. Leverancier B vaste drie lobben met een slingering groter dan 0,05 mm. Leverancier C heeft de leveringstermijn zes dagen geweigerd. De koper beschikt niet over een objectief raamwerk om deze resultaten tegen elkaar af te wegen. Betrouwbare leveranciersselectie begint met een uitgebreide reeks technische en indirecte criteria, en dit artikel biedt precies dat.
Betrouwbaarheid bij de productie van nokkenassen wordt bedoeld als het vermogen om de materiaalsamenstelling, warmtebehandeling, bewerkingstoleranties en kwaliteitscontrole binnen elke productiebatch binnen dezelfde controlegrenzen te houden.
Het basismateriaal bepaalt de hardbaarheid. Een spoorelementafwijking van 0,03 procent in het koolstofgehalte kan de kernhardheid met verschillende HRC-punten verschuiven. Warmtebehandeling geeft nokkenlobben hun duurzaamheid. Het verschil tussen een nokkenas van 100.000 km en een nokkenas van 250.000 km zit meestal in dit proces. Bewerkensprecisie heeft invloed op de kleptiming, en een fasefout van 1 graad kan de prestatiecurve van een motor merkbaar veranderen.
Evalueer leveranciers schriftelijk aan de hand van deze vier criteria, met steekproeven en auditbewijs, voordat u een volumebestelling plaatst.
Gesmede of gekoelde gietijzeren vormstukken moeten afkomstig zijn van een significante gieterij. Vraag voor elke warmte het certificaat van de chemische samenstelling aan. De leverancier moet ook proefstaven leveren voor de treksterkte en hardheid. Dit is de eerste plaats waar ondermaatse onderdelen een garantierisico vormen op de lange termijn met zich meebrengen.
De oppervlaktehardheid van de nokkenlob moet 55 tot 62 HRC zijn voor krachtig materiaal, met een kastdiepte van 1,5 tot 3,0 mm voor assen van gecarbonitreerd staal. Deze waarden moeten in het afleverrapport verschijnen. Als een leverancier van de warmtebehandelingsparameters niet openbaar kan maken, ga dan naar de volgende kandidaat.
De tolerantie voor de buitendiameter van de kraan moet ISO h6 of beter zijn. Het slingeren tussen de lagertappen moet na het eindslijpen onder de 0,03 mm blijven. Vraag naar een Cpk-analyse van het kwabprofiel en de dagboekafmetingen. Een Cpk-waarde lager dan 1,33 betekent dat het bewerkingsproces niet statistisch wordt gecontroleerd.
IATF16949 is de basiscertificering voor de productie van nokkenassen in de auto-industrie. Vraag het certificaatnummer op en verifieer dit bij de certificerende herkenning. Het kwaliteitssysteem moet de inspectie van binnenkomend materiaal, controlepunten tijdens het proces, eindcontroles van de afmetingen en hardheidsten inbegrepen. Traceerbaarheid van het voltooide onderdeel tot het giethittenummer is verplicht.
| Criterium | Wat te verifiëren | Waarom het doet | Rode vlag |
| Materiaalchemie | Certificaat voor elke hitte | Regelt de hardbaarheid en de vermoeiingslevensduur | Geen certificaat beschikbaar |
| Warmtebehandeling | Oppervlaktehardheid, kastdiepte, microstructuur | Bepaald de slijtvastheid | De hardheid varieert meer dan 3 HRC tussen batches |
| Bewerking | Slingering, dagboektolerantie, kwabprofielgegevens | Stel de kleptiming en lagerbelasting in | Geen Cpk-gegevens over kritische dimensies |
| Kwaliteitssysteem | IATF16949-certificaat, inspectiegegevens | Definieert batchconsistentie | Geen kwaliteitsplan op productieniveau |
Bij de productie van nokkenassen zijn batchconsistentie en tijdige levering net zo belangrijk als de materiaalkwaliteit. Een leverancier die geen stabiele productie van 10.000 eenheden kan ondersteunen, zal stroomafwaartse voorraadproblemen creëren die opwegen tegen eventuele materiële besparingen creëren.
Vraag naar de capaciteitskalender en de huidige doorlooptijd voordat u een volumebestelling plaatst. Een leverancier die in de juiste periode reservecapaciteit heeft, zal dat eerlijk aangeven. Een organisatie die capaciteitsproblemen verbergt, gaat vaak akkoord met een planning en mist deze vervolgens.
De verdachte waarschuwingssignalen zullen bijna altijd verschijnen bij een mislukte leveranciersrelatie. Als een kandidaat een van deze problemen handig is, escaleer dan het due diligence-onderzoek voordat u zich verbindt.
Gebruik de onderstaande reeks van vijf stappen om leveranciersbeloftes om te zetten in verifieerbaar bewijs. Elke stap filtert een andere klasse van mislukkingen uit.
Zie de kwaliteitscontrolebenadering bij Anhui KORBOR Machinery Co., Ltd. voor dezelfde auditpunten vanuit het perspectief van de fabrikant. De overzicht productiefaciliteiten laat zien hoe verticale integratie in de praktijk wordt verwerkt.
Anhui KORBOR Machinery Co., Ltd. richt zich al 25 jaar op nokkenassen en het productiesysteem van het bedrijf voldoet aan de bovenstaande criteria. Het integreert blanco gieten, warmtebehandeling en nabewerking op één locatie van 28.000 vierkante meter, met 22.000 vierkante meter werkplaatsruimte en een jaarlijkse levering van meer dan 2,3 miljoen nokkenassen. De werktfaciliteit onder IATF16949:2016 en volgt een ‘zero-defect’-filosofie voor meer dan 1.400 nokkenasmodellen.
KORBOR gecombineerde nokkenassen voor een ras scala aan automotoren. Drie voorbeelden uit het onderstaande productassortiment tonen het niveau van toepassingsspecifieke engineering dat kopers van een betrouwbare fabrikant mogen verwachten.
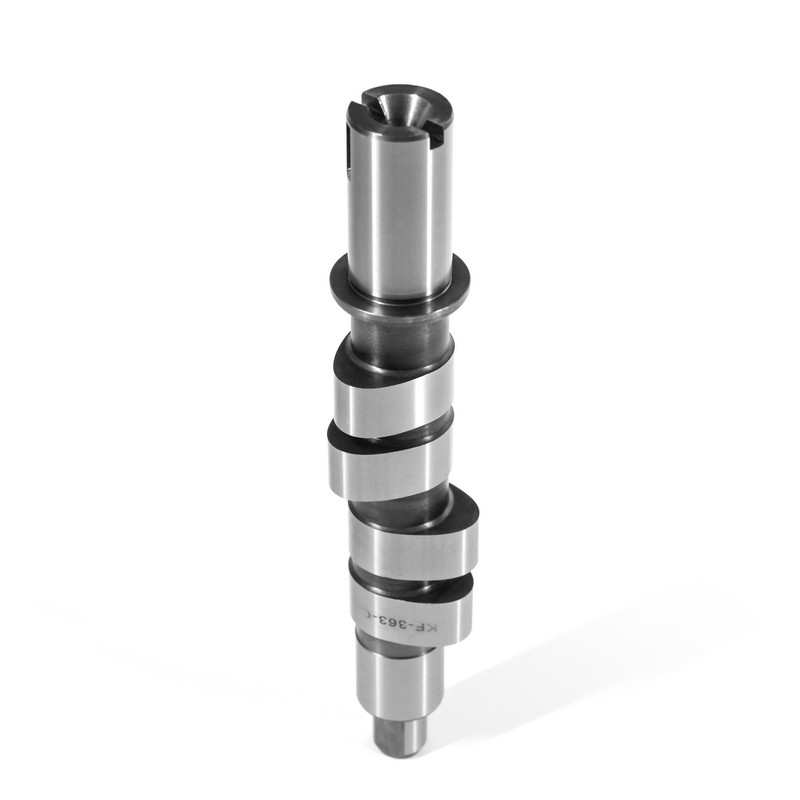
 BC3Z6250B 6,2L 379Cu. In. V8 FLEX DOHC Bekijk Product →
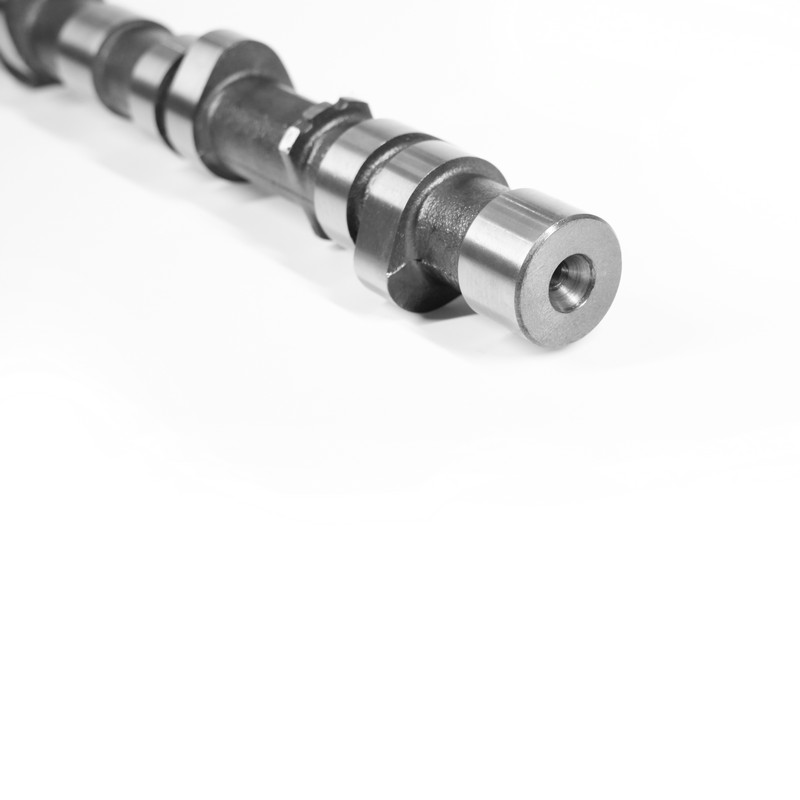 KB-014 De auto-nokkenas-TOYOTA-KB-014 is een nauwkeurig ontworpen interne verbrandingsmotorcomponent die speciaal is ontworpen voor Toyota-motorkleppentreinsystemen. Dit overhe... Bekijk Product →
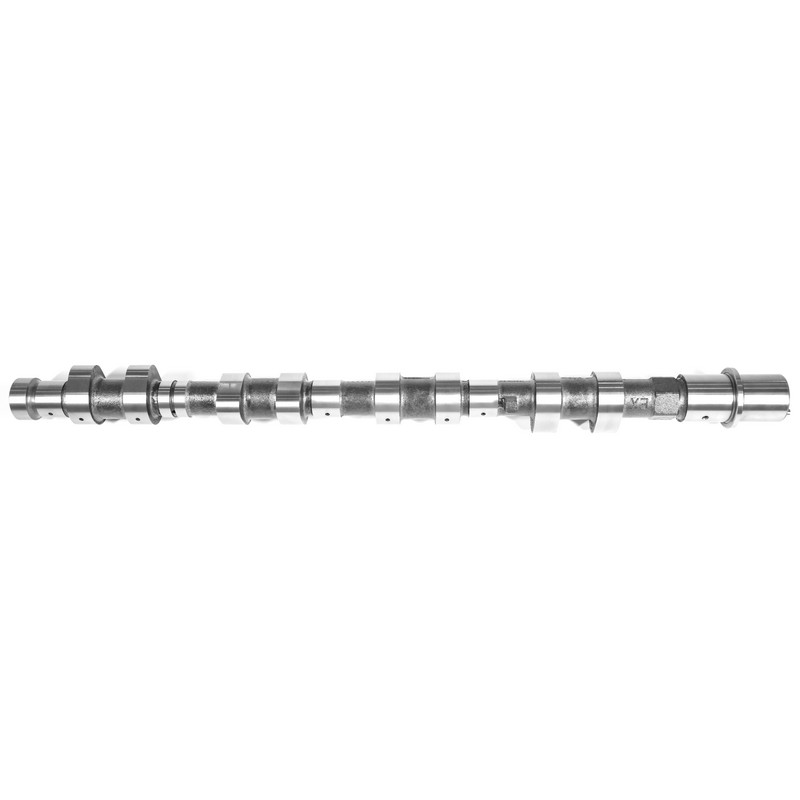 13020AD212 L4 2488cc 152 YD25DDTI DIESEL DOHC 16V.Ex Bekijk Product →
De belangrijkste factor is batchconsistentie, niet het eerste monster. Een fabrikant van de warmtebehandelingsparameters, bewerkingstoleranties en traceerbaarheid tijdens elke productierun constant houdt, is degene waarop u kunt vertrouwen voor volumelevering.
Vraag naar IATF16949-certificering, vraag Cpk-gegevens op over lobbenprofielen en tapafmetingen, en voer een pilotbatch van 20 tot 50 eenheden uit met dimensionele en hardheidsrapporten. Voer vervolgens een audit uit in de fabriek uit om te bevestigen dat het kwaliteitssysteem actief is en niet alleen op papier.
Gekoeld gietijzer is standaard voor toepassingen in personenauto's en lichte vrachtwagens. Gesmeed staal of gecarbonitreerde blanks zijn geschikt voor motoren met hoge belasting of prestatie. De leverancier moet een materiaal aanbevelen dat gebaseerd is op het belastingsprofiel en de inschakelduur van uw motor, in plaats van standaard op één optie te vertrouwen.
Betrouwbaarheid is afhankelijk van de procesbeheersing van de leverancier, niet van het land. Nokkenasfabrikanten in China met IATF16949-certificering, een verticale geïntegreerde productielijn en consistente exportervaring kunnen nokkenassen producenten volgens internationale toleranties en specificaties.




 闽公网安备 35018102000203 号
