Taal

Een nokkenaspartij die 0,02 mm afwijkt op de lobbenflank na PPAP-goedkeuring is geen routinematige kwaliteitsmelding - het is een productiestop, een herwerking van de distributieketting en een garantierisico dat in zes cijfers loopt.
Inkoopteams zijn zelden van plan risico's te kopen. Maar wanneer een nokkenas uitsluitend op stukprijs wordt aangeschaft, zijn de factoren die het programma beschermen – printcontrole, metallurgische stabiliteit, procescapaciteit en leveringsdiepte – precies de factoren die onderhandeld worden. Anhui KORBOR Machinery Co., Ltd. (KORBOR) produceert sinds 1999 uitsluitend nokkenassen en verzendt vandaag de dag ruim 2,3 miljoen nokkenassensets per jaar vanuit een werkplaats van 22.000 vierkante meter in Anqing, China. Het onderstaande beslissingskader is datgene dat KORBOR toepast bij OEM-kopers die verwachten dat een onderdeel identiek blijft gedurende de levensduur van het motorprogramma.
Kerndefinitie
Een nokkenas is het motoronderdeel dat de kleplift, duur en timing regelt. Elke gebeurtenis in de kleppentrein is verbonden met de precisiegeometrie van de lobben en de hardheid van de loopvlakken. Daarom is de aanschaf van nokkenassen net zo goed een metallurgische beslissing als een machinale beslissing.
De technische afdruk is het belangrijkste document bij de aanschaf van nokkenassen; een leverancier die de afdruk niet in opeenvolgende productiepartijen kan bewaren, faalt per definitie bij elke andere kwalificatiestap.
Nokkenaslobben werken onder geconcentreerde contactspanning tussen de lob en de volger, dus OEM-prints combineren dimensionale grenzen met metallurgische vereisten. De minimale callouts voor een langlopende leveringsovereenkomst zijn:
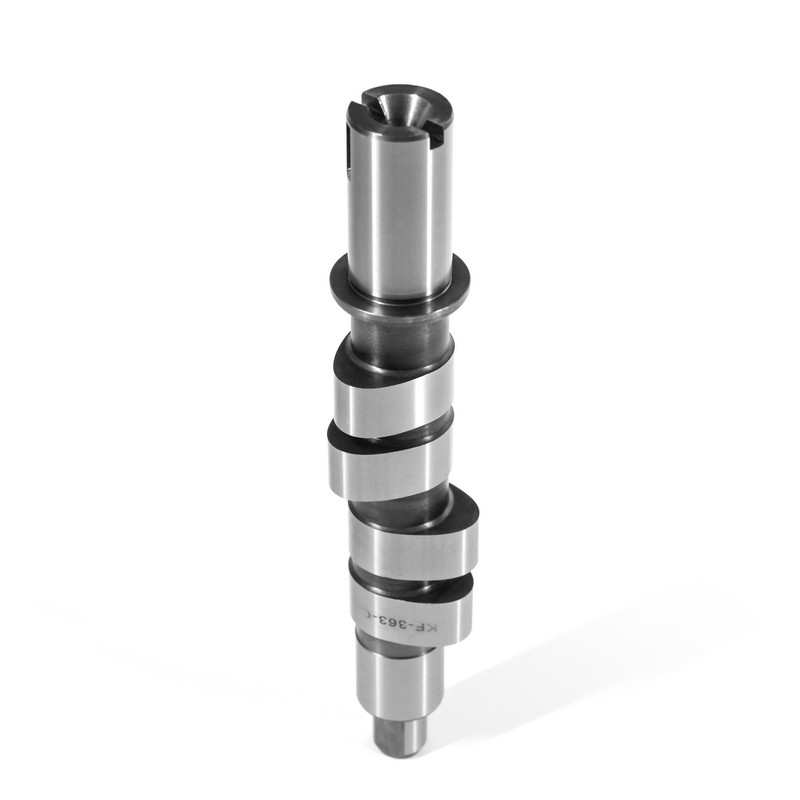
Een leverancier met een brede bibliotheek van beproefde prints vermindert het risico bij de eerste productie. KORBOR beheert meer dan 800 nokkenasmodellen voor auto's en 600 nokkenasmodellen voor motorfietsen - meer dan 1.400 geverifieerde prints in actieve productie - dus de geometrie die uw motor nodig heeft is waarschijnlijk eerder een beheerst proces dan een ontwikkelingsproject. Een Ford-nokkenastoepassing wordt bijvoorbeeld gecontroleerd aan de hand van een afdruk die elk lob- en astapkenmerk specificeert voordat het eerste monster wordt gesneden.
 Ford 9L3Z6250C nokkenasmontage voor 5.4L V8-motoren met 3 kleppen Deze OE-nokkenas voor Ford 5.4L 3V V8-motoren is een beproefde, beheerste print in actieve productie, waardoor het risico bij de eerste productie wordt verminderd. Het geharde staal en de CNC-gefreesde lobben ondersteunen een betrouwbare kleptiming en duurzaamheid. Bekijk Product →
Materiaalkeuze en interne warmtebehandeling bepalen of een nokkenas het volledige programma overleeft of een item voor herhaalde garantie wordt; uitbestede onderdelen maken van de metallurgie een leveringsrisico dat door de eindinspectie niet kan worden ondervangen.
Productienokkenassen splitsen in de praktijk drie manieren. Gekoeld gietijzer levert een hard, slijtvast lobbenvlak tegen een lage stukprijs. Nodulair gietijzer zorgt voor ductiliteit voor diesel- en bedrijfsvoertuigbelastingen. Gecarbureerd gelegeerd staal draagt de hoogste contactbelastingen in benzinemotoren met turbocompressor.
| Materiaal | Lobbenhardheid | Typische toepassing | Belangrijkste leveringsrisico |
| Gekoeld gietijzer | 45-55 HRC | Instappassagiersmotoren | Consistentie van de koeldiepte |
| Nodulair gietijzer | 40-48 HRC | Diesel- en bedrijfsvoertuigen | Nodulariteit en perlietniveau |
| Gecarbureerd gelegeerd staal | 58-62 HRC | Benzinemotoren met turbocompressor | Uniformiteit van de carboneerdiepte |
De inkooptoets is of de leverancier de blanco in handen heeft. Als het gieten en de warmtebehandeling worden uitbesteed, worden hardheidsafwijkingen en vervormingen pas ontdekt na de bewerking, wanneer de schrootkosten al zijn vastgelegd. KORBOR hanteert een one-stop-keten van het blanco gieten tot de voltooide nokkenas, waarbij intern tempereren, carboneren en afschrikken wordt toegepast om de hardheid te stabiliseren en vervorming te minimaliseren. Een Volkswagen-toepassing die een diepe hardheid vereist, is een typisch geval waarbij de interne warmtebehandelingscontrole ervoor zorgt dat de afdruk in volume haalbaar blijft.
 KORBOR 032109101AG Nokkenas met interne warmtebehandeling Deze nokkenas voor auto's profiteert van het interne gieten, temperen, carboneren en blussen van KORBOR, waardoor een stabiele hardheid en minimale vervorming wordt gegarandeerd. Het demonstreert de one-stop-metallurgische controle die volumeproductie van veeleisende motoronderdelen mogelijk maakt. Bekijk Product →
Als een nokkenasleverancier de gegevens van de warmtebehandelingsovens niet kan overleggen met passende traceerbaarheid van de batch, is de metallurgie van het gecertificeerde onderdeel niet verifieerbaar. Beschouw dat als een diskwalificerende kloof.
OEM-levering op lange termijn wordt ondersteund door een IATF 16949-kwaliteitssysteem met controle tijdens het proces – niet door eindinspectie op het scheepsdok.
KORBOR volgt IATF 16949:2016 met een productiefilosofie zonder defecten, waarbij bij elke stap meerlaagse kwaliteitscontrole wordt toegepast, zodat elke batch hetzelfde dimensionele en metallurgische resultaat reproduceert. KORBOR is vol kwaliteitsborgingsproces omvat blanco gieten, machinale bewerking, warmtebehandeling en eindmeting. Wanneer u een nokkenasleverancier auditeert, moet het kwaliteitssysteem aantonen:
"De laatste twaalf maanden van de SPC-grafieken scheiden een echte fabrikant van een handelsdesk. De een produceert de gegevens, de ander kan dat niet."
De leverbetrouwbaarheid bij OEM-oproepen is het product van geïnstalleerde capaciteit, geïntegreerde productiediepte en een gedocumenteerde registratie van verzending op volume; het is geen belofte die wordt gedaan in een commerciële beoordeling.
KORBOR exploiteert een terrein van 28.000 vierkante meter met een werkplaats van 22.000 vierkante meter, een schaal die meerjarige schema's ondersteunt zonder kwetsbaarheid van één lijn. Het is productiecapaciteit wordt ondersteund door een maatschappelijk kapitaal van RMB 11 miljoen en een totale investering van meer dan RMB 100 miljoen, met jaarlijkse leveringen van meer dan 2,3 miljoen sets.
Voor OEM-kopers is deze diepgang van belang omdat een specialist die zijn eigen plano's maakt en zijn eigen warmtebehandeling uitvoert, de planningsdruk kan opvangen zonder de klant een metallurgisch risico te bezorgen. Continue programma's – waaronder een door KORBOR geproduceerde Nissan-nokkenasfamilie – zijn afhankelijk van dit soort stabiele capaciteit.
 KORBOR 130209419R Nokkenas voor continue productieprogramma's Deze nokkenas uit de Nissan-familie vertegenwoordigt een stabiele capaciteit, gebaseerd op de interne productie en warmtebehandeling van het nokkenas, waardoor de druk op het schema wordt geabsorbeerd zonder dat de metallurgische risico's worden verschoven. Betrouwbare batches helpen lijnstops en garantieclaims gedurende de levensduur van het programma te voorkomen. Bekijk Product →
De werkelijke kosten van een nokkenasleverancier zijn de som van de stukprijs, inkomende inspectie, lijnstops, garantieclaims en versnelde vracht gedurende de levensduur van het programma; een lage prijs per eenheid kan een stilstand van een enkele motorlijn niet overleven.
Bij de assemblage van motoren met grote volumes stopt één nokkenaspartij met dimensionale drift de lijn voor sorteren, herwerken of opnieuw rangschikken. De onderstaande verdeling weerspiegelt de typische oorzaken die worden aangetroffen bij audits van productienokkenassen: procesdrift en metallurgie domineren, geen logistieke fouten.
Wanneer u leveranciers van nokkenassen vergelijkt, weeg dan de onderstaande afmetingen af; een gekwalificeerde specialist zou in elke rij beter moeten presteren dan een laaggeprijsde handelaar, behalve de eenheidsprijs.
| Kostendimensie | Transactionele leverancier | OEM-gekwalificeerde specialist |
| Inkomende inspectie | Frequent sorteren en opnieuw meten | Skip-lot of verminderde inspectie |
| Lijnstopbelichting | Terugkerende dimensionale drift tussen percelen | Stabiele Cpk op lobben en dagboeken |
| Garantierisico | Variatie in hardheid without furnace records | Traceerbare warmtebehandelingsgegevens op batchniveau |
| Technische ondersteuning | Reactief en beperkt | Beoordeling van de aanvraag vóór PPAP |
Totale eigendomskosten
Totale eigendomskosten (TCO) in camshaft procurement is the sum of every cost triggered by the component after arrival: inspection hours, assembly rework, line stoppages, field warranty claims, and the freight of emergency replacement lots.
Een herhaalbaar kwalificatieproces verwijdert leveranciersretoriek uit de beslissing; elke stap hieronder sluit één specifiek leveringsrisico af.
KORBOR ondersteunt dit kwalificatietraject met gedocumenteerde procesgegevens, beoordelingen van de productiecapaciteit en PPAP-monsters in de bibliotheek met 1.400 modellen.
Printconformiteit bij herhaalde productie. Geometrie, hardheid en batchconsistentie zijn belangrijker dan de stukprijs, omdat een defecte nokkenas lijnstops en motorgarantiekosten veroorzaakt die de onderhandelde besparing ver overstijgen.
Voor OEM-levering op de lange termijn wel. Interne blanco gietstukken en warmtebehandelingen houden de koeldiepte, de carbureringsdiepte en de uiteindelijke hardheid onder directe controle, met ovengegevens op batchniveau voor traceerbaarheid.
Bekijk twaalf maanden aan SPC-grafieken, vraag CMM-rapporten en hardheidsgegevens voor drie opeenvolgende PPAP-partijen en controleer materiaalcertificaten van de gieterijen die de gietlijn voeden.
Verwacht van een specialist met geïntegreerde productie dat hij zich engageert voor meerjarige planningen. KORBOR verzendt bijvoorbeeld meer dan 2,3 miljoen sets per jaar vanaf een productievloer van 22.000 vierkante meter naar een terrein van 28.000 vierkante meter.




 闽公网安备 35018102000203 号
